
 मुझे यह पसंद है
उद्योग समाचार
पंप स्थायित्व के लिए सटीक स्टेनलेस स्टील कास्टिंग क्यों आवश्यक हैं?
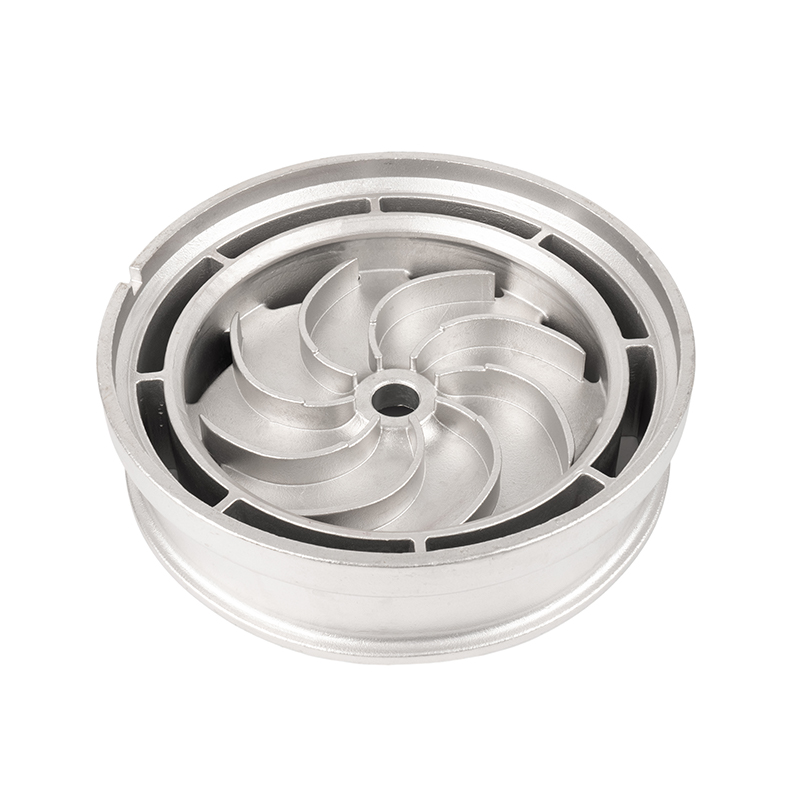
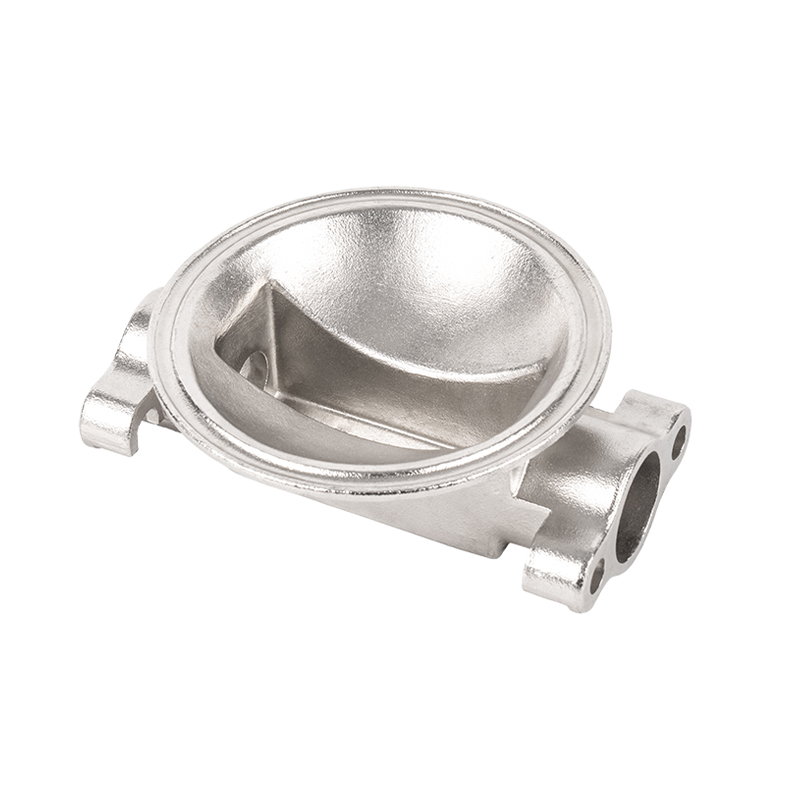
तरल पदार्थ से निपटने वाले वातावरण की मांग में, पंप असेंबली की दीर्घायु शायद ही कभी इसकी मोटर या शाफ्ट द्वारा निर्धारित की जाती है - यह कास्टिंग की गुणवत्ता है जो सेवा जीवन को नियंत्रित करती है। उच्च परिशुद्धता स्टेनलेस स्टील जल पंप कास्टिंग संक्षारण और यांत्रिक थकान के दोहरे दबावों के लिए निश्चित इंजीनियरिंग प्रतिक्रिया के रूप में उभरे हैं, जो ऑपरेटरों को प्रतिस्थापन अंतराल बढ़ाने, स्वामित्व की कुल लागत को कम करने और हजारों ऑपरेटिंग घंटों में लगातार हाइड्रोलिक प्रदर्शन बनाए रखने में सक्षम बनाता है।
कास्टिंग परिशुद्धता पंप दीर्घायु का आधार क्यों है?
एक पंप आवरण एक संरचनात्मक लिफाफे से कहीं अधिक है। यह हाइड्रोलिक मार्ग है जिसके माध्यम से गतिज ऊर्जा को दबाव में परिवर्तित किया जाता है, और डिज़ाइन की गई ज्यामिति से कोई भी विचलन - चाहे वह कितना ही छोटा क्यों न हो - अशांति, गुहिकायन और त्वरित टूट-फूट के क्षेत्र बनाता है। वॉल्यूट प्रोफाइल, इम्पेलर क्लीयरेंस या पोर्ट थ्रोट्स में आयामी अशुद्धि इच्छित वेग ढाल को परेशान करती है, जिससे तरल पदार्थ को आवास की दीवार के खिलाफ अधिक मेहनत करनी पड़ती है और धातु की सतह पर थर्मल तनाव बढ़ जाता है।
ऑस्टेनिटिक और डुप्लेक्स स्टेनलेस स्टील्स पर लागू निवेश कास्टिंग और सटीक खोई-मोम प्रक्रियाएं माध्यमिक पीसने के बिना रा 1.6 से 3.2 माइक्रोन रेंज में सतह खत्म प्रदान करती हैं। यह चिकनाई सीमा-परत पृथक्करण को दबाती है, दबाव-छोड़ने के नुकसान को कम करती है, और - गंभीर रूप से - कम सूक्ष्म-पिट न्यूक्लिएशन साइट छोड़ती है जहां पिटिंग जंग शुरू हो सकती है। सेवा जीवन पर संयुक्त प्रभाव मापने योग्य है: नगरपालिका जल और औद्योगिक शीतलन सर्किट में क्षेत्रीय अध्ययन लगातार क्षरण-संक्षारण धातु के नुकसान में 40 से 60 प्रतिशत की कमी दर्ज करते हैं जब सटीक-कास्ट स्टेनलेस घटक रेत-कास्ट आयरन समकक्षों को प्रतिस्थापित करते हैं।
60% कच्चा लोहा बनाम क्षरण-संक्षारण धातु हानि में कमी
रा 1.6 सेकेंडरी ग्राइंडिंग के बिना प्राप्त करने योग्य सतह फिनिश (माइक्रोन)।
3x आक्रामक मीडिया में विशिष्ट सेवा जीवन विस्तार
316एल विश्व स्तर पर जल पंप कास्टिंग के लिए सबसे निर्दिष्ट ग्रेड
स्टेनलेस स्टील ग्रेड और सेवा जीवन में उनकी भूमिका
प्रत्येक स्टेनलेस मिश्र धातु पंप अनुप्रयोगों में समान सेवा जीवन प्रदान नहीं करता है। ग्रेड का चयन द्रव की संक्षारणता, ऑपरेटिंग तापमान, क्लोराइड एकाग्रता और क्या सेवा में निरंतर या रुक-रुक कर प्रवाह शामिल है, पर निर्भर करता है। नीचे दी गई तालिका जल पंप कास्टिंग के लिए सबसे व्यापक रूप से निर्दिष्ट ग्रेड और उनके प्राथमिक प्रदर्शन लाभों का सारांश प्रस्तुत करती है।
| ग्रेड | यूएनएस | मुख्य लाभ | विशिष्ट अनुप्रयोग |
|---|---|---|---|
| 304/304एल | S30400 | अच्छा सामान्य संक्षारण प्रतिरोध, लागत प्रभावी | पीने योग्य पानी, एचवीएसी रीसर्क्युलेशन |
| 316/316एल | S31600 | मोलिब्डेनम मिलाने से गड्ढों और दरारों के प्रतिरोध में वृद्धि होती है | समुद्री जल को ठंडा करना, रासायनिक प्रक्रिया जल |
| डुप्लेक्स 2205 | S32205 | 316 की उपज क्षमता से दोगुनी; बेहतर तनाव-संक्षारण क्रैकिंग प्रतिरोध | उच्च दबाव अपतटीय, अलवणीकरण |
| सुपर डुप्लेक्स 2507 | S32750 | पीआरईएन 40 से अधिक; आक्रामक क्लोराइड मीडिया का प्रतिरोध करता है | समुद्र के अंदर इंजेक्शन, उत्पादित जल प्रबंधन |
| सीएफ8एम (कास्ट 316) | जे92900 | अनुकूलित कास्टिंग माइक्रोस्ट्रक्चर; वेल्ड मरम्मत के बाद संक्षारण प्रतिरोध बनाए रखता है | औद्योगिक पंप आवरण, वाल्व बॉडी |
निम्न-कार्बन "एल" वेरिएंट - 304 एल और 316 एल - को वेल्डेड असेंबलियों के लिए पसंद किया जाता है क्योंकि उनकी कम कार्बन सामग्री संवेदीकरण को रोकती है, एक ऐसी घटना जिसमें अनाज की सीमाओं पर क्रोमियम कार्बाइड की वर्षा इसके निष्क्रिय क्रोमियम के आसपास के मैट्रिक्स को ख़राब कर देती है, जिससे इंटरग्रेन्युलर जंग के लिए एक रास्ता बन जाता है। पंप केसिंग में जिन्हें फ्लैंज या नोजल एक्सटेंशन में वेल्ड किया जाना चाहिए, एल ग्रेड निर्दिष्ट करना एक महत्वपूर्ण विफलता मोड को खत्म करने का एक सीधा और सस्ता तरीका है।
सटीक विनिर्माण प्रक्रियाएं जो सेवा जीवन को बढ़ाती हैं
निवेश कास्टिंग
निवेश या खोई-मोम प्रक्रिया एक व्यय योग्य मोम पैटर्न से शुरू होती है - जो इंजेक्शन मोल्डिंग द्वारा निर्मित होती है - जो आमतौर पर आईएसओ 8062-3 CT4-CT6 के लिए सहनशीलता के साथ तैयार घटक की नकल करती है। मोम को सिरेमिक घोल और दुर्दम्य रेत की क्रमिक परतों में लेपित किया जाता है, फिर एक कठोर सांचा बनाने के लिए डीवैक्स किया जाता है और जलाया जाता है। पिघला हुआ स्टेनलेस स्टील वायुमंडलीय या वैक्यूम स्थितियों के तहत डाला जाता है, और सिरेमिक खोल को लगभग नेट-आकार की कास्टिंग प्रकट करने के लिए तोड़ दिया जाता है। पोस्ट-कास्ट ऑपरेशन समाधान एनीलिंग, पिकलिंग और अंतिम आयामी निरीक्षण तक सीमित हैं, जो कि निवेश कास्टिंग द्वारा प्रदान किए जाने वाले बारीक-बारीक माइक्रोस्ट्रक्चर को संरक्षित करते हैं।
सीएनसी फिनिशिंग और क्रिटिकल बोर टॉलरेंसिंग
यहां तक कि बेहतरीन कास्टिंग के लिए सीलिंग फेस, बेयरिंग फिट और इम्पेलर रनिंग क्लीयरेंस पर नियंत्रित मशीनिंग की आवश्यकता होती है। पांच-अक्ष सीएनसी मशीनिंग केंद्र 0.10 से 0.15 मिमी तक प्ररित करनेवाला-से-आवरण व्यासीय मंजूरी रखते हैं, जो सीधे आंतरिक पुनरावर्तन हानियों को नियंत्रित करते हैं जो दक्षता और नरम धातु सतहों दोनों को नष्ट कर देते हैं। कड़ी मंजूरी यांत्रिक सीलों को लोड करने वाले हाइड्रोलिक बलों को भी कम करती है, प्रतिस्थापन के बीच सील का औसत समय बढ़ाती है और अनियोजित डाउनटाइम के अक्सर कम अनुमानित स्रोत को समाप्त करती है।
गैर-विनाशकारी परीक्षण और गुणवत्ता आश्वासन
लंबी सेवा का जीवन कास्टिंग के सेवा में आने से पहले आंतरिक सुदृढ़ता की पुष्टि के साथ शुरू होता है। एएसटीएम ई446 लेवल 2 में रेडियोग्राफिक परीक्षण (आरटी) सिकुड़न सरंध्रता, कोल्ड शट और दीवार खंडों में समावेशन का पता लगाता है जो बाद में उच्च हाइड्रोलिक दबाव ले जाएगा। तरल प्रवेशक परीक्षण (पीटी) मशीनीकृत सीलिंग चेहरों पर सतह से जुड़े असंतुलन की पहचान करता है। फिशर फेरिटस्कोप द्वारा फेराइट माप सुनिश्चित करता है कि डुप्लेक्स कास्टिंग लक्ष्य 40 से 60 प्रतिशत फेराइट संतुलन बनाए रखती है जो इष्टतम संक्षारण प्रतिरोध और क्रूरता प्रदान करती है। समन्वय माप मशीनों (सीएमएम) के माध्यम से आयामी निरीक्षण, एज़-कास्ट ज्यामिति और डिज़ाइन मॉडल के बीच लूप को बंद कर देता है।
निर्माण में आयामी अखंडता केवल एक गुणवत्ता मीट्रिक नहीं है - यह एक सबसे अधिक लाभकारी निवेश है जो एक प्लांट ऑपरेटर पंप सेवा जीवन को बढ़ाने के लिए कर सकता है, क्योंकि ज्यामितीय सटीकता का प्रत्येक माइक्रोन सीधे सील, बीयरिंग और पूरे ऑपरेटिंग अभियान में रिंग पहनने पर कम हाइड्रोलिक लोडिंग में तब्दील हो जाता है।
मुख्य घटक उच्च परिशुद्धता कास्टिंग के रूप में निर्मित होते हैं
वॉल्यूट केसिंग
वॉल्यूट प्रोफाइल प्ररित करनेवाला वेग को डिस्चार्ज दबाव में परिवर्तित करता है। कास्टिंग परिशुद्धता सीधे वेग एकरूपता, रेडियल थ्रस्ट संतुलन और कटवाटर पर गुहिकायन-प्रेरित क्षरण के प्रतिरोध को नियंत्रित करती है।
प्ररित करनेवाला
सीएफ8एम या डुप्लेक्स स्टील में बंद या अर्ध-खुले इम्पेलर्स हाइड्रोलिक दक्षता बनाए रखते हुए निलंबित ठोस पदार्थों से घर्षण का विरोध करते हैं। संतुलित कास्टिंग ज्यामिति बीयरिंग पर रेडियल और अक्षीय जोर भार को कम करती है।
डिफ्यूज़र और स्टेज बाउल
ऊर्ध्वाधर टरबाइन और मल्टी-स्टेज पंपों में, सटीक रूप से कास्ट डिफ्यूज़र वैन प्रत्येक चरण में गतिज ऊर्जा को कुशलतापूर्वक पुनर्प्राप्त करते हैं, जिससे प्रति-स्टेज दबाव में आवश्यक वृद्धि कम हो जाती है और आंतरिक धातु वेग कम हो जाते हैं।
बियरिंग हाउसिंग और स्टफिंग-बॉक्स कवर
बेयरिंग हाउसिंग में टाइट बोर टॉलरेंस शाफ्ट रनआउट और सील फेस डिफ्लेक्शन को नियंत्रित करता है। इन्हें स्टेनलेस में ढालने से गैल्वेनिक क्षरण समाप्त हो जाता है जो तब होता है जब असमान धातुएं क्लोराइड-असर वाले तरल पदार्थ के संपर्क में आती हैं।
अंगूठियाँ पहनना
कठोर डुप्लेक्स ग्रेड में डाली गई बदली जाने योग्य घिसी हुई अंगूठियां स्थायी वॉल्यूट को क्षरण से बचाती हैं। जब घिसे हुए छल्लों को नवीनीकृत किया जाता है, तो मूल हाइड्रोलिक क्लीयरेंस बहाल हो जाते हैं, खोई हुई दक्षता बहाल हो जाती है और रीसर्क्युलेशन हीटिंग कम हो जाती है।
सक्शन बेल्स और डिस्चार्ज हेड्स
सक्शन बेल्स में चिकनी आंतरिक प्रोफाइल इनलेट हानि को कम करती है और प्री-रोटेशन को दबा देती है, ऐसी स्थितियाँ जो प्ररित करनेवाला आंख पर गुहिकायन क्षरण को तेज करती हैं - समय से पहले पंप विफलता के सबसे आम कारणों में से एक।
संक्षारण तंत्र जो सटीक कास्टिंग को कम करता है
यह समझने के लिए कि स्टेनलेस कास्टिंग सेवा जीवन का विस्तार क्यों करती है, पारंपरिक पंप सामग्री को नष्ट करने वाले संक्षारण तंत्र के कामकाजी ज्ञान की आवश्यकता होती है। जब सटीक स्टेनलेस कास्टिंग सही ढंग से लागू की जाती है, तो प्रत्येक विफलता मोड को महत्वपूर्ण रूप से कम किया जाता है - या समाप्त किया जाता है।
एकसमान संक्षारण
हल्के अम्लीय या क्लोरीनयुक्त पीने योग्य पानी में ग्रे कास्ट आयरन प्रति वर्ष 0.5 से 3 मिमी की दर से धातु खो देता है। अपनी निष्क्रिय क्रोमियम-ऑक्साइड फिल्म द्वारा संरक्षित ऑस्टेनिटिक स्टेनलेस स्टील समान परिस्थितियों में प्रति वर्ष 0.01 मिमी से कम खो देता है - परिमाण के दो आदेशों की कमी जो अकेले दस साल की सेवा विंडो में सामग्री प्रीमियम को उचित ठहराती है।
गड्ढा और दरार का क्षरण
क्लोराइड आयन स्टेनलेस स्टील्स में स्थानीयकृत क्षरण के प्राथमिक सर्जक हैं। पिटिंग प्रतिरोध समतुल्य संख्या (PREN = %Cr 3.3 x %Mo 16 x %N) प्रतिरोध की भविष्यवाणी करती है: 304 PREN 18-20 को प्राप्त करता है, 316 24-27 को प्राप्त करता है, और सुपर डुप्लेक्स 2507 40 से अधिक है। चिकनी कास्टिंग सतहें यांत्रिक दरारों की संख्या को कम करती हैं जहां क्लोराइड एकाग्रता कारक उच्चतम होते हैं। क्लोराइड सामग्री से मेल खाने के लिए ग्रेड निर्दिष्ट करना - सबसे सस्ते में उपलब्ध ग्रेड को डिफ़ॉल्ट करने के बजाय - स्थानीयकृत विफलता से बचने का सबसे सीधा तरीका है।
कटाव-संक्षारण और गुहिकायन
जब द्रव का वेग उस महत्वपूर्ण सीमा से अधिक हो जाता है जिस पर निष्क्रिय फिल्म यांत्रिक रूप से सुधार की तुलना में तेजी से बाधित होती है, तो आधार धातु उजागर हो जाती है और तेजी से खपत होती है। उच्च-कठोरता डुप्लेक्स और सुपर-डुप्लेक्स कास्टिंग 300-श्रृंखला ऑस्टेनिटिक ग्रेड की तुलना में इस तंत्र का अधिक प्रभावी ढंग से विरोध करते हैं। सतह की फिनिश भी मायने रखती है: 3.2 माइक्रोन से नीचे का रा मान दीवार पर अशांति की तीव्रता को कम करता है और क्षरण-संक्षारण शुरुआत के लिए प्रभावी सीमा वेग को कम करता है।
तनाव-संक्षारण क्रैकिंग (एससीसी)
ऑस्टेनिटिक स्टेनलेस स्टील लगभग 60 डिग्री सेल्सियस से ऊपर गर्म क्लोराइड समाधान में एससीसी के लिए अतिसंवेदनशील होते हैं। अपनी उच्च उपज शक्ति और कम निकल सामग्री के साथ डुप्लेक्स ग्रेड काफी अधिक प्रतिरोधी हैं। भूतापीय, सौर तापीय और औद्योगिक कूलिंग टावर अनुप्रयोगों में जहां द्रव का तापमान नियमित रूप से इस सीमा से अधिक होता है, डुप्लेक्स या सुपर-डुप्लेक्स कास्टिंग निर्दिष्ट करना रूढ़िवादी ओवर-इंजीनियरिंग नहीं है - यह तर्कसंगत सेवा जीवन प्राप्त करने के लिए आधारभूत आवश्यकता है।
स्वामित्व की कुल लागत: परिशुद्धता कास्टिंग के लिए आर्थिक मामला
ग्रे आयरन पंप और स्टेनलेस स्टील विकल्प के बीच पूंजीगत लागत तुलना आमतौर पर स्टेनलेस विकल्प की कीमत 1.5 से 2.5 गुना अधिक दिखाती है। स्वामित्व की कुल लागत (टीसीओ) विश्लेषण से अलग होने पर यह तुलना भ्रामक है। प्रासंगिक गणना में प्रतिस्थापन आवृत्ति, अनियोजित डाउनटाइम लागत, सेवा अवधि के दौरान ऊर्जा खपत और प्रक्रिया रसायनों से दूषित लोहे की ढलाई के निपटान की पर्यावरणीय और नियामक लागत शामिल है।
उच्च परिशुद्धता स्टेनलेस कास्टिंग के पक्ष में टीसीओ कारक
- विस्तारित प्रतिस्थापन अंतराल रखरखाव श्रम और स्पेयर-पार्ट्स इन्वेंट्री ले जाने की लागत को कम करता है
- संरक्षित हाइड्रोलिक ज्यामिति पंप दक्षता को बनाए रखती है, जिससे घिसे हुए लोहे के आवरणों में देखी जाने वाली 3 से 8 प्रतिशत दक्षता में गिरावट से बचा जा सकता है।
- संक्षारण-प्रेरित विफलताओं से अनियोजित डाउनटाइम कम होने से उत्पादन हानि समाप्त हो जाती है जो आम तौर पर पूंजी लागत अंतर को कम कर देती है
- लंबे समय तक सेवा जीवन अधिक परिचालन वर्षों में स्थापना लागत को कम करता है, जिससे वार्षिक पूंजीगत व्यय कम हो जाता है
- कम जीवनचक्र निपटान लागत - स्टेनलेस स्क्रैप उच्च अवशिष्ट मूल्य बरकरार रखता है, आंशिक रूप से मूल खरीद लागत की भरपाई करता है
एक औद्योगिक सुविधा में 250 किलोवाट के कूलिंग वॉटर पंप पर लागू जीवन चक्र लागत मॉडल - प्रति वर्ष 8,000 परिचालन घंटे, पंद्रह साल के स्टेनलेस कास्टिंग अंतराल के मुकाबले पांच साल का लौह आवरण प्रतिस्थापन अंतराल, और एक रूढ़िवादी 5 प्रतिशत दक्षता लाभ - आम तौर पर बीस साल की परिसंपत्ति जीवन में 30 से 50 प्रतिशत की शुद्ध वर्तमान मूल्य बचत दर्शाता है। स्टेनलेस परिशुद्धता कास्टिंग अकेले मांग वाले अनुप्रयोगों के लिए एक प्रीमियम उत्पाद नहीं है; अधिकांश निरंतर-ड्यूटी जल पंप प्रतिष्ठानों में यह आर्थिक रूप से तर्कसंगत विकल्प है।
विशिष्टता और खरीद की सर्वोत्तम प्रथाएँ
सटीक स्टेनलेस कास्टिंग से सेवा जीवन को अधिकतम करने के लिए कास्टिंग डिज़ाइन को अंतिम रूप देने या आपूर्तिकर्ता का चयन करने से पहले, विनिर्देश और खरीद चरण पर ध्यान देने की आवश्यकता होती है।
- संक्षारण पर्यावरण को सटीक रूप से परिभाषित करें। क्लोराइड सांद्रता, पीएच, घुलनशील ऑक्सीजन सामग्री, तापमान चरम सीमा, और सूक्ष्मजीवविज्ञानी रूप से प्रभावित संक्षारण (एमआईसी) जीवों की उपस्थिति सभी ग्रेड चयन को प्रभावित करते हैं। अस्पष्ट विशिष्टताओं के कारण कम-निर्दिष्ट मिश्र धातुएँ और समय से पहले विफलता होती है।
- आयामी सहनशीलता को फ़ंक्शन के आधार पर निर्दिष्ट करें, परंपरा के आधार पर नहीं। महत्वपूर्ण मंजूरी - इम्पेलर-टू-केसिंग, वियरिंग रिंग फिट, मैकेनिकल सील फेस रनआउट - हाइड्रोलिक और मैकेनिकल प्रदर्शन आवश्यकताओं से प्राप्त व्यक्तिगत सहनशीलता होनी चाहिए, न कि सामान्य ड्राइंग मानकों से।
- EN 10204 3.1 या 3.2 के लिए सामग्री प्रमाणन की आवश्यकता है। अकेले ताप विश्लेषण अपर्याप्त है; वास्तविक कास्टिंग गर्मी का उत्पाद विश्लेषण यह पुष्टि करता है कि कास्टिंग जमने के परिवर्तनीय पृथक्करण प्रभावों के बाद संरचना ग्रेड आवश्यकताओं को पूरा करती है।
- अधिदेश समाधान एनीलिंग और अचार बनाना। निष्क्रिय फिल्म को बहाल करने और संवेदनशील क्षेत्रों को खत्म करने के लिए कास्टिंग हैंडलिंग, वेल्ड मरम्मत, या मशीनिंग से ठंडे काम वाले क्षेत्रों को थर्मल रूप से राहत दी जानी चाहिए और रासायनिक रूप से साफ किया जाना चाहिए।
- ऑर्डर देने से पहले कास्टिंग पोरसिटी स्वीकृति मानदंड का ऑडिट करें। संदर्भ एएसटीएम ई446, एमएसएस एसपी-55, या डिजाइन दबाव और द्रव खतरे के वर्गीकरण के लिए उपयुक्त रेडियोग्राफिक स्वीकृति स्तरों के लिए समकक्ष।
निष्कर्ष: सेवा जीवन रणनीति के रूप में परिशुद्धता
उच्च परिशुद्धता वाले स्टेनलेस स्टील वॉटर पंप कास्टिंग धातुकर्म विज्ञान, विनिर्माण सटीकता और द्रव-मैकेनिकल इंजीनियरिंग के एक घटक में अभिसरण का प्रतिनिधित्व करते हैं जो परिभाषित करता है कि एक पंप कितनी देर तक विश्वसनीय रूप से प्रदर्शन करेगा। मिश्र धातु ग्रेड की पसंद, हाइड्रोलिक सतहों पर सहनशीलता, गैर-विनाशकारी परीक्षा द्वारा सत्यापित अखंडता, और पिकलिंग और पैसिवेशन के बाद दी गई सतह की स्थिति - इनमें से प्रत्येक चर सेवा जीवन को बढ़ाने या कम करने के लिए दूसरों पर निर्भर करता है।
पानी के बुनियादी ढांचे, औद्योगिक शीतलन, अलवणीकरण, या रासायनिक प्रसंस्करण परिसंपत्तियों के लिए जिम्मेदार इंजीनियरों और खरीद पेशेवरों के लिए, संदेश सभी अनुप्रयोगों में सुसंगत है: कास्टिंग चरण में आयामी सटीकता और उचित मिश्र धातु चयन में निवेश करें, और पंप सिस्टम कम हस्तक्षेप आवृत्ति, बनाए रखा हाइड्रोलिक दक्षता, और अनुमानित, विस्तारित सेवा जीवन के माध्यम से उस निवेश को कई बार वापस कर देगा जो परिचालन विश्वसनीयता और दीर्घकालिक पूंजी योजना दोनों का समर्थन करता है।
संबंधित उत्पाद

आप कोई सवाल पूछना चाहते हैं? इंतजार नहीं करते, चलो बात करते हैं!
त्वरित सम्पक
संपर्क करें
- Tel: +86-13967888380 / +86-13685858588
- +86-0574-86183698 / +86-0574-86183685
- Fax: +86-0574-86183696
- Email: [email protected]
[email protected] - Add: नंबर 68, जियांगबिन ब्रांच रोड, बेइलुन ज़ियाओगांग संयुक्त विकास क्षेत्र, निंगबो, झेजियांग, चीन।
क्यू आर संहिता
कॉपीराइट © Ningbo Etdz Andrew Precision Cast Co., Ltd. सर्वाधिकार सुरक्षित

