
 मुझे यह पसंद है
घर / समाचार / उद्योग समाचार / धातु ढलाई के लिए रेत के सांचे: प्रक्रिया और सामग्री के लिए एक संपूर्ण मार्गदर्शिका
उद्योग समाचार
धातु ढलाई के लिए रेत के सांचे: प्रक्रिया और सामग्री के लिए एक संपूर्ण मार्गदर्शिका
धातु की ढलाई के लिए रेत के सांचे सदियों से फाउंड्रीज़ का एक वर्कहॉर्स रहे हैं, और वे एक डिज़ाइन ड्राइंग को तैयार धातु घटक में बदलने के सबसे व्यावहारिक तरीकों में से एक बने हुए हैं। वॉटर पंप हाउसिंग और वाल्व बॉडी से लेकर इम्पेलर कास्टिंग और पाइप फिटिंग तक, रेत का सांचा अक्सर सबसे स्मार्ट विकल्प होता है जब हिस्से साधारण मशीनिंग के लिए बहुत जटिल होते हैं या स्थायी टूलींग के साथ उत्पादन करने के लिए बहुत महंगे होते हैं। इस गाइड में, हम बताते हैं कि रेत के सांचे कैसे बनाए जाते हैं, कौन सी सामग्री उन्हें अच्छी तरह से काम करती है, और एक अनुभवी फाउंड्री प्रक्रिया के प्रत्येक चरण में क्या देखती है।
धातु ढलाई के लिए रेत के सांचे क्या हैं?
रेत का साँचा संकुचित रेत में बनी एक गुहा है जो ढलाई प्रक्रिया के दौरान पिघली हुई धातु प्राप्त करती है। मोल्ड एक पैटर्न से शुरू होता है, जो भाग के बाहरी आकार का एक पूर्ण आकार का मॉडल होता है। पैटर्न को विशेष रूप से तैयार रेत में पैक किया जाता है ताकि रेत भाग का रूप ले ले। जब पैटर्न हटा दिया जाता है, तो खाली गुहा तरल धातु से भरने के लिए तैयार हो जाती है, और वह गुहा ही तैयार ढलाई को उसका बाहरी आकार देती है।
चूँकि प्रत्येक रेत का सांचा एक ही बार में डालने के लिए बनाया जाता है, इसलिए यह प्रक्रिया अत्यधिक लचीलापन प्रदान करती है। हम स्पेयर पार्ट्स का एक छोटा बैच, एक नए पंप डिजाइन के लिए एक प्रोटोटाइप, या डाई कास्टिंग या स्थायी मोल्ड कास्टिंग के उच्च टूलींग निवेश के बिना एक मध्यम आकार का उत्पादन चला सकते हैं। जब धातु जम जाती है तो सांचा आम तौर पर टूट जाता है, लेकिन रेत को पुनः प्राप्त किया जा सकता है और पुन: उपयोग किया जा सकता है, जो प्रक्रिया को किफायती और कुशल रखता है।
रेत के साँचे के मुख्य प्रकार
सभी रेत के सांचे एक जैसा व्यवहार नहीं करते। सही मोल्डिंग विधि मिश्र धातु, कास्टिंग के आकार और भाग के लिए आवश्यक आयामी सटीकता के स्तर पर निर्भर करती है। औद्योगिक उपयोग में चार सबसे आम प्रकार हरे रेत के सांचे, सूखी रेत के सांचे, नो-बेक सांचे और शैल सांचे हैं।
| साँचे का प्रकार | जिल्दसाज़ | मुख्य शक्ति | विशिष्ट उपयोग |
|---|---|---|---|
| हरी रेत का साँचा | मिट्टी और पानी | कम लागत और आसान रेत पुनः प्राप्त करना | पंप हाउसिंग, वाल्व बॉडी, मशीन के हिस्से |
| सूखी रेत का साँचा | मजबूती के लिए पकी हुई मिट्टी | मजबूत साँचे की दीवार और बेहतर सतह फिनिश | मध्यम से बड़ी कास्टिंग |
| नो-बेक मोल्ड | राल और हार्डनर | भारी भागों के लिए उच्च आयामी सटीकता | बड़े वाल्व और मशीनरी कास्टिंग |
| शैल साँचा | राल-लेपित रेत | अच्छी सतह फिनिश के साथ पतला मजबूत खोल | मध्यम मात्रा में सटीक हिस्से |
हमारे अपने उत्पादन में, हरे रेत के सांचे द्रव-हैंडलिंग घटकों के लिए सबसे आम विकल्प हैं। वे किफायती हैं, जल्दी तैयार हो जाते हैं और मध्यम दीवार मोटाई वाले हिस्सों जैसे कि उपयुक्त हैं केन्द्रापसारक पम्प कास्टिंग .
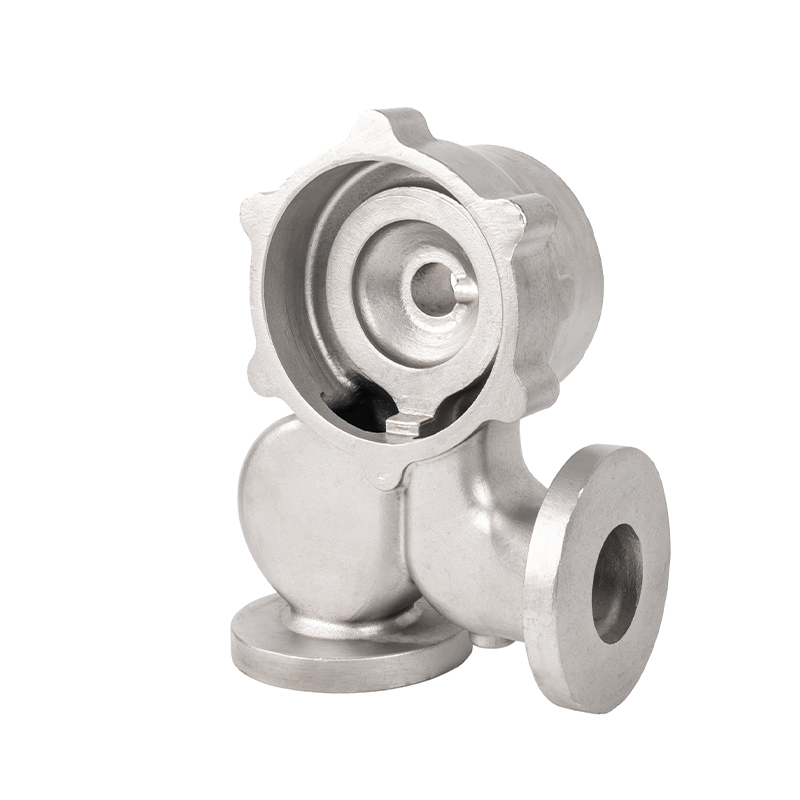 Ningbo निर्माता से स्टेनलेस स्टील केन्द्रापसारक पम्प कास्टिंग यह सूची उन्नत प्रौद्योगिकी और निर्यात अनुभव के साथ चीनी फाउंड्री द्वारा उत्पादित स्टेनलेस स्टील में सटीक केन्द्रापसारक पंप कास्टिंग को प्रदर्शित करती है, जो मध्यम-दीवार द्रव-हैंडलिंग घटकों के लिए मोल्ड प्रकारों की तुलना करते समय प्रासंगिक होती है। उत्पाद देखें →
नो-बेक मोल्ड तस्वीर में तब आते हैं जब भाग भारी होता है और मोल्ड को लंबी शीतलन अवधि के दौरान अपने आयाम बनाए रखने चाहिए। शेल मोल्ड्स का चयन तब किया जाता है जब सतह की फिनिश की आवश्यकता अधिक होती है और उत्पादन की मात्रा थोड़ी अधिक मोल्ड लागत को उचित ठहराती है। प्रत्येक विधि का अपना स्थान होता है, और एक अच्छी फाउंड्री निश्चित प्राथमिकता के बजाय कास्टिंग ड्राइंग के आधार पर विकल्प की सिफारिश करती है।
धातु ढलाई के लिए रेत का सांचा कैसे बनाया जाता है
एक विश्वसनीय रेत साँचा सावधानीपूर्वक तैयारी का परिणाम है। हम हर चरण में एक अनुशासित अनुक्रम का पालन करते हैं क्योंकि सांचे में एक छोटी सी गलती अक्सर बाद में ढलाई में दोष के रूप में दिखाई देती है। मुख्य चरण नीचे सूचीबद्ध हैं.
- पैटर्न की तैयारी. पैटर्न को भाग की ज्यामिति से मेल खाने के लिए बनाया गया है, जिसमें संकोचन भत्ता जोड़ा गया है और ड्राफ्ट कोण शामिल हैं ताकि इसे रेत से सफाई से निकाला जा सके।
- रेत की तैयारी. स्थिर नमी या राल स्तर प्राप्त करने के लिए रेत को चयनित बाइंडर और किसी भी योजक के साथ मिलाया जाता है। असंगत रेत साँचे से संबंधित दोषों के सबसे आम कारणों में से एक है।
- ढलाई और संघनन. रेत को एक मोल्डिंग बॉक्स में पैटर्न के चारों ओर पैक किया जाता है। एकसमान संघनन आवश्यक है ताकि सांचा बिना क्षरण के पिघली हुई धातु के दबाव को झेल सके।
- कोर सेटिंग. आंतरिक मार्ग, अंडरकट्स और गुहाएं बनाने के लिए कोर को सांचे में रखा जाता है जिन्हें अकेले पैटर्न द्वारा आकार नहीं दिया जा सकता है। एक अच्छी तरह से समर्थित कोर इम्पेलर्स जैसे भागों के लिए महत्वपूर्ण है जिनके अंदर प्रवाह चैनल हैं।
- सांचे का बंद होना. साँचे के दो हिस्से, जिन्हें कोप और ड्रैग के रूप में जाना जाता है, संरेखित और क्लैंप किए जाते हैं ताकि डालने के दौरान गुहा अपना आकार बनाए रखे।
- डालना और जमना। पिघली हुई धातु को स्प्रू के माध्यम से डाला जाता है और गुहा को भर देता है। डालने का तापमान, गेटिंग डिज़ाइन और वेंटिंग सभी इस बात पर प्रभाव डालते हैं कि धातु कितनी सफाई से सांचे में भरती है।
- शेकआउट और फिनिशिंग. धातु के जमने के बाद, सांचे को तोड़ दिया जाता है और ढलाई को हटा दिया जाता है। रनर और राइजर को काट दिया जाता है, और निरीक्षण से पहले सतह को साफ किया जाता है।
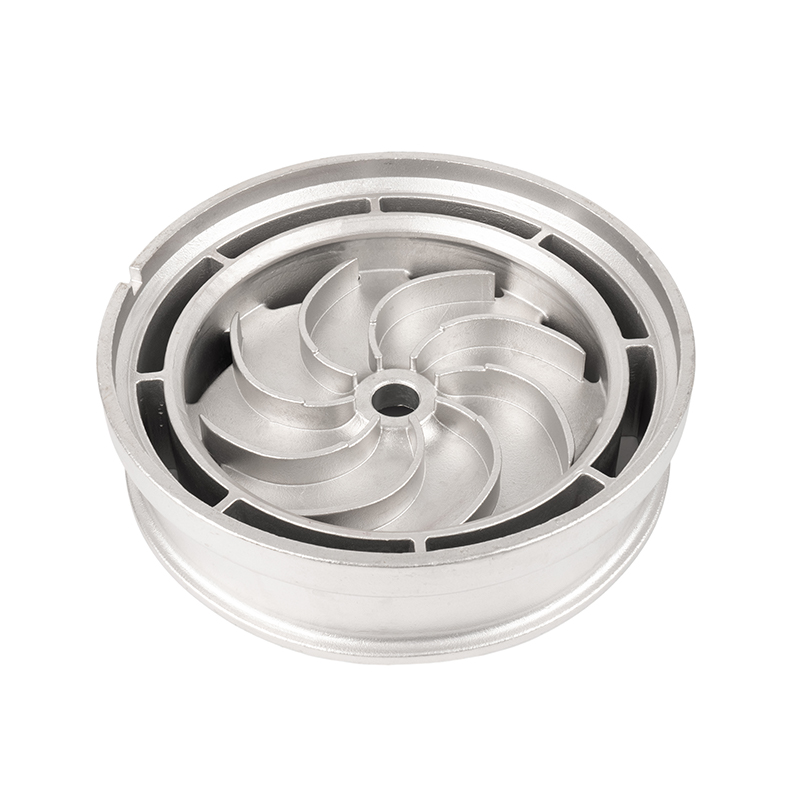
ब्लेड इम्पेलर कास्टिंग इस बात का एक अच्छा उदाहरण है कि मोल्ड बनाने का क्रम क्यों मायने रखता है। आंतरिक प्रवाह मार्ग जो हाइड्रोलिक प्रदर्शन को निर्धारित करते हैं, कोर द्वारा बनाए जाते हैं, और यदि मोल्ड शिफ्ट होता है या डालने के दौरान कोर हिलता है, तो प्ररित करनेवाला डिजाइन से मेल नहीं खाएगा। सावधानीपूर्वक ढलाई ही अंतिम भाग की ज्यामिति की रक्षा करती है।
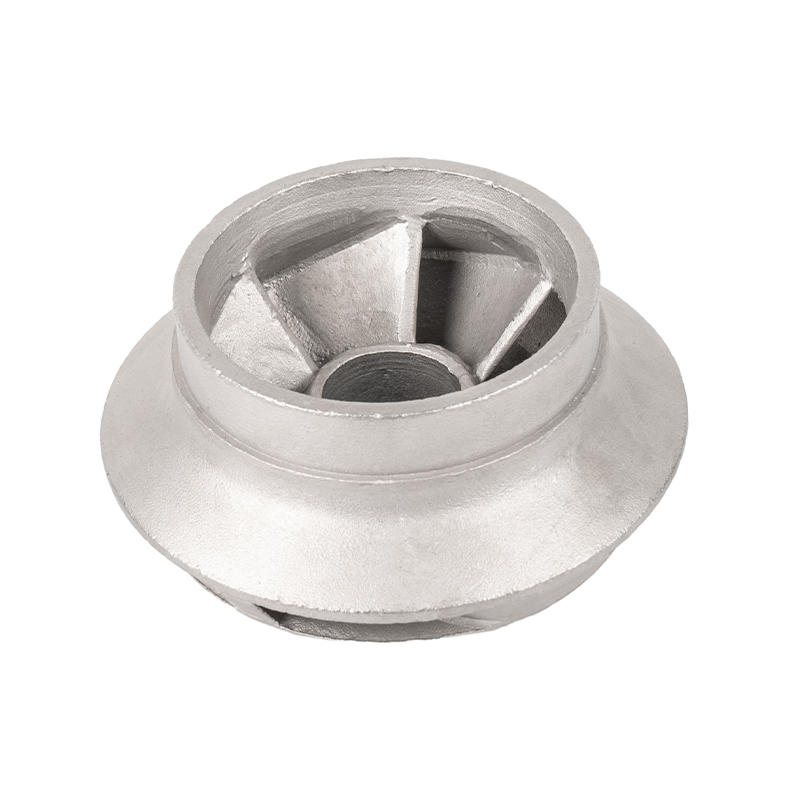 स्टेनलेस स्टील में सटीक ब्लेड इम्पेलर कास्टिंग ब्लेड इम्पेलर कास्टिंग मोल्डिंग के दौरान सटीक कोर प्लेसमेंट पर निर्भर करती है। इस आपूर्तिकर्ता की स्टेनलेस स्टील सटीक कास्टिंग उन अनुप्रयोगों के लिए विचार करने योग्य है जहां आंतरिक प्रवाह मार्ग को हाइड्रोलिक डिजाइन आवश्यकताओं से बिल्कुल मेल खाना चाहिए। उत्पाद देखें →
एक बार जब कास्टिंग को मोल्ड से हटा दिया जाता है, तो यह किसी भी माध्यमिक मशीनिंग से पहले सफाई और निरीक्षण से गुजरता है। कई खरीदार केवल इस स्तर पर ही कास्टिंग की वास्तविक गुणवत्ता देखते हैं, लेकिन परिणाम बहुत पहले ही, सांचे बनाने की प्रक्रिया के दौरान ही निर्धारित हो जाता है।
सामान्य रेत मोल्ड दोष और रोकथाम के तरीके
जब कोई रेत-ढाला भाग निरीक्षण में विफल रहता है, तो मूल कारण अक्सर साँचे में होता है। इन वर्षों में, हमने सीखा है कि अधिकांश दोषों का पता रेत की गुणवत्ता, संघनन या निकास से लगाया जा सकता है। इन दोषों को समझने से हमें उन्हें शीघ्रता से हल करने में मदद मिलती है और चल रहे उत्पादन में समस्याओं को दोहराने से रोका जा सकता है।
| दोष | मुख्य कारण | निवारण |
|---|---|---|
| रेत का समावेश | ढीली रेत पिघली हुई धातु में समा जाती है | मजबूत संघनन, मोल्ड कोटिंग, नियंत्रित डालना |
| सरंध्रता | जमने के दौरान फंसी गैस | बेहतर निकास, नियंत्रित नमी, सही डालने का तापमान |
| साँचे में बदलाव | सामना करने और खींचने के बीच गलत संरेखण | सुरक्षित रूप से लगाए गए फ्लास्क और सटीक पता लगाने वाले पिन |
| खुजलाना | डालने के दौरान सतह की रेत फैलती है और फट जाती है | नियंत्रित नमी, बेहतर संघनन, पर्याप्त बेकिंग |
| सिकुड़न गुहा | जमना रिसर्स द्वारा पोषित नहीं होता है | अनुकूलित राइज़र स्थिति और गेटिंग डिज़ाइन |
ये बिल्कुल वही समस्याएं हैं जिनका हम नए कास्टिंग डिज़ाइन की समीक्षा करते समय मूल्यांकन करते हैं। सांचे में एक छोटा सा समायोजन, जैसे वेंट जोड़ना या बाइंडर अनुपात बदलना, एक भरोसेमंद हिस्से और स्क्रैप किए गए पोर के बीच अंतर कर सकता है।
अपने कास्ट घटकों के लिए रेत का साँचा चुनना
आप कैसे जानेंगे कि रेत का सांचा बनाना सही तरीका है? हमारे अनुभव में, निर्णय चार कारकों पर आधारित होता है: भाग का आकार, ज्यामितीय जटिलता, उत्पादन मात्रा और मिश्र धातु। बड़े या भारी घटक लगभग हमेशा स्थायी डाई की तुलना में रेत के सांचे के लिए बेहतर अनुकूल होते हैं। आंतरिक मार्ग वाले हिस्से, जैसे वाल्व पोर्ट, कोर को ठीक उसी स्थान पर रखने की क्षमता से लाभान्वित होते हैं जहां उनकी आवश्यकता होती है। जब ऑर्डर की मात्रा कम या मध्यम होती है, तो रेत मोल्डिंग की कम टूलींग लागत इकाई मूल्य को यथार्थवादी रखती है, और क्योंकि लोहा, स्टील, स्टेनलेस स्टील और एल्यूमीनियम सभी को रेत के सांचों में डाला जा सकता है, मिश्र धातु शायद ही कभी प्रक्रिया से बचने का कारण होती है।
बॉल वाल्व कास्टिंग हमारी दुकान के फर्श से एक विशिष्ट उदाहरण है। बॉल वाल्व के शरीर को भारी दीवार अनुभाग, सटीक पोर्ट संरेखण और अच्छी सीलिंग सतहों की आवश्यकता होती है। एक अच्छी तरह से तैयार रेत का सांचा धातु के ठंडा होने के दौरान उन आयामों को बनाए रखता है, और हमारे परिष्करण कार्य सीलिंग चेहरों को आवश्यक मानक पर लाते हैं। यदि आप देखना चाहते हैं कि यह व्यवहार में कैसे काम करता है, तो हमारा लेख इस पर है जल पंप कास्टिंग की रेत कास्टिंग प्रक्रिया द्रव-हैंडलिंग घटक को ढालने, डालने और खत्म करने के चरणों से गुजरता है।
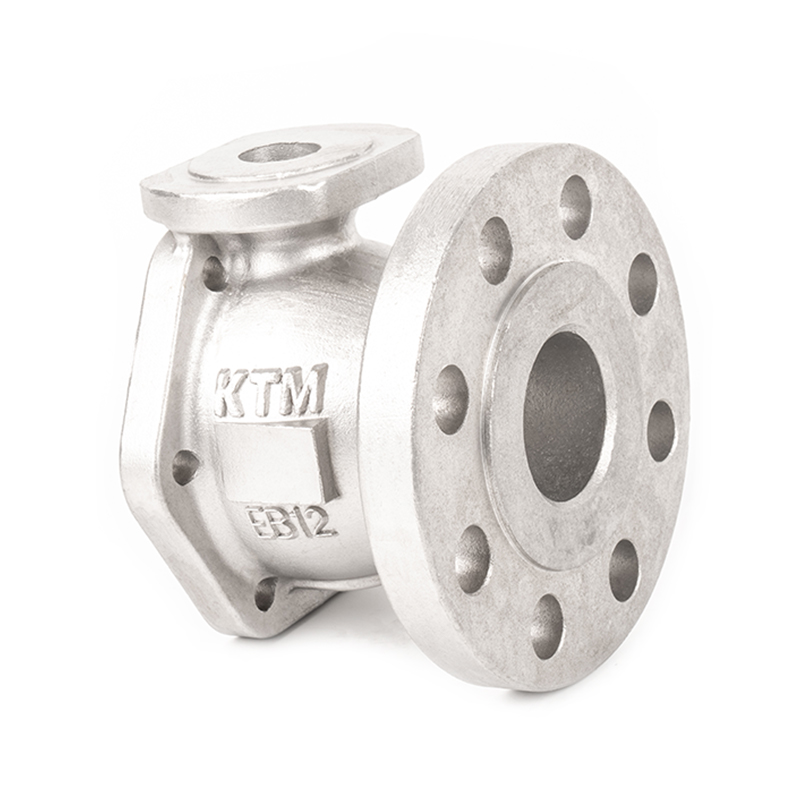 भारी दीवार अनुभागों के लिए स्टेनलेस स्टील बॉल वाल्व कास्टिंग बॉल वाल्व कास्टिंग के लिए भारी दीवारों, सटीक पोर्ट संरेखण और अच्छी सीलिंग सतहों की आवश्यकता होती है। इस आपूर्तिकर्ता की सटीक स्टेनलेस स्टील कास्टिंग मध्यम से बड़े घटकों के लिए उपयुक्त है जहां रेत मोल्डिंग ताकत, लागत और लीड समय को संतुलित करती है। उत्पाद देखें →
उन खरीदारों के लिए जो प्रक्रियाओं की साथ-साथ तुलना करते हैं, प्रश्न आमतौर पर मात्रा और सतह की समाप्ति पर आता है। जब बड़ी संख्या में छोटे, विस्तृत भागों की आवश्यकता होती है, तो निवेश कास्टिंग जैसी अन्य विधियाँ अधिक कुशल हो सकती हैं। ठोस क्रॉस-सेक्शन वाले मध्यम से बड़े घटकों के लिए, रेत मोल्डिंग ताकत, लागत और लीड समय का एक मजबूत संतुलन देता है।
धातु ढलाई के लिए रेत के सांचे कोई पुरानी तकनीक नहीं हैं; वे एक व्यावहारिक, सिद्ध समाधान हैं जो आधुनिक विनिर्माण को अच्छी तरह से सेवा प्रदान करते हैं। वे लागत को पूर्वानुमानित रखते हुए फाउंड्रीज़ को विभिन्न प्रकार के हिस्सों और मिश्र धातुओं को संभालने की सुविधा देते हैं। रेत-कास्ट घटक की सफलता सावधानीपूर्वक पैटर्न डिजाइन, लगातार रेत की तैयारी और अनुशासित मोल्डिंग पर निर्भर करती है। जब उन बुनियादी बातों को ठीक से संभाला जाता है, तो एक रेत का सांचा ऐसी कास्टिंग का उत्पादन कर सकता है जो वर्षों तक मांग वाली सेवा शर्तों को पूरा करती है। यदि आपके पास कोई घटक है जो रेत मोल्डिंग के लिए उपयुक्त हो सकता है, तो हमारे इंजीनियरों को ड्राइंग की समीक्षा करने और सबसे भरोसेमंद दृष्टिकोण की सिफारिश करने में खुशी होगी।
संबंधित उत्पाद

आप कोई सवाल पूछना चाहते हैं? इंतजार नहीं करते, चलो बात करते हैं!
त्वरित सम्पक
संपर्क करें
- Tel: +86-13967888380 / +86-13685858588
- +86-0574-86183698 / +86-0574-86183685
- Fax: +86-0574-86183696
- Email: [email protected]
[email protected] - Add: नंबर 68, जियांगबिन ब्रांच रोड, बेइलुन ज़ियाओगांग संयुक्त विकास क्षेत्र, निंगबो, झेजियांग, चीन।
क्यू आर संहिता
कॉपीराइट © Ningbo Etdz Andrew Precision Cast Co., Ltd. सर्वाधिकार सुरक्षित

