
 मुझे यह पसंद है
उद्योग समाचार
रेत कास्टिंग के लाभ: लागत, लचीलेपन और डिजाइन स्वतंत्रता की व्याख्या
रेत ढलाई धातु को आकार देने की सबसे पुरानी विधि है जो अभी भी दैनिक उत्पादन में चल रही है, और यह दुनिया में सबसे व्यापक रूप से इस्तेमाल की जाने वाली ढलाई प्रक्रिया बनी हुई है। वह दीर्घायु विषाद नहीं है. यह व्यावहारिक लाभों के एक समूह के रूप में सामने आता है जो आज भी उतने ही मायने रखते हैं जितने एक सदी पहले थे, विशेष रूप से पंप, वाल्व, प्ररित करनेवाला और मशीनरी भागों के लिए जिनका हम सप्ताह दर सप्ताह उत्पादन करते हैं।
नीचे हम देखेंगे कि रेत कास्टिंग वास्तव में आपको क्या देती है, कहां यह अन्य प्रक्रियाओं को मात देती है, कहां नहीं, और वास्तविक प्रोजेक्ट पर इसका अधिकतम लाभ कैसे उठाया जाए।
वास्तव में रेत के साँचे के अंदर क्या होता है
सिद्धांत सीधा है. तैयार घटक के आकार का एक पैटर्न रेत में पैक किया जाता है, रेत को उसके चारों ओर जमा दिया जाता है, और पैटर्न को हटा दिया जाता है, जिससे पीछे एक गुहा रह जाती है। मोल्ड के दो हिस्सों को जोड़ा जाता है, आंतरिक मार्ग बनाने के लिए कोर को जगह पर स्थापित किया जाता है, और पिघली हुई धातु को गुहा में डाला जाता है। धातु के जमने के बाद, मोल्ड को तोड़ दिया जाता है, कास्टिंग को साफ किया जाता है, और यह गर्मी उपचार, मशीनिंग और निरीक्षण के लिए आगे बढ़ता है।
वह क्रम अस्वाभाविक है, और यही कारण है कि नीचे दिए गए लाभ कायम हैं। इस प्रक्रिया में कुछ भी महंगी कठोर टूलींग या भाग ज्यामिति की एक संकीर्ण खिड़की पर निर्भर नहीं करता है।
रेत ढलाई के मुख्य लाभ
यही कारण है कि ग्राहक रेत कास्ट घटकों पर वापस आते रहते हैं, तब भी जब अन्य प्रक्रियाएं तकनीकी रूप से उपलब्ध होती हैं।
कम टूलींग लागत और तेज़ पैटर्न बनाना
पैटर्न लकड़ी, राल या धातु से बनाए जा सकते हैं, और उनकी लागत मशीनीकृत स्टील डाई के एक अंश के बराबर होती है। किसी नए डिज़ाइन के लिए, वह अंतर अक्सर उद्धरण में सबसे बड़ी संख्या होती है। इसका मतलब यह भी है कि उत्पादन शुरू करने को उचित ठहराने के लिए आपको भारी मात्रा में काम करने की आवश्यकता नहीं है।
जटिल और खोखली आकृतियों के लिए डिज़ाइन की स्वतंत्रता
चूँकि प्रत्येक डालने के बाद साँचा नष्ट हो जाता है, इसलिए कठोर डाई के चारों ओर डिज़ाइन करने की कोई आवश्यकता नहीं है जिससे भाग बाहर निकल जाए। अंडरकट्स, गहरी जेबें, आंतरिक चैनल और अलग-अलग दीवार की मोटाई सभी प्राप्त करने योग्य हैं। जटिल आंतरिक ज्यामिति जिसके लिए कहीं और कई वेल्डेड या मशीनी टुकड़ों की आवश्यकता होगी, अक्सर एक कास्टिंग के रूप में उत्पादित किया जा सकता है।
धातुओं और भागों के आकारों का बहुत व्यापक विकल्प
रेत कास्टिंग हैंडल कच्चा लोहा, कार्बन और कम-मिश्र धातु इस्पात, स्टेनलेस स्टील, एल्यूमीनियम, कांस्य और पीतल। आकार सीमा समान रूप से व्यापक है, कुछ सौ ग्राम वजन वाले घटकों से लेकर उन आवासों तक जिन्हें स्थानांतरित करने के लिए क्रेन की आवश्यकता होती है। कुछ अन्य प्रक्रियाएँ उस सीमा को इतने आराम से फैलाती हैं।
कम लागत, कम जोखिम वाला डिज़ाइन परिवर्तन
यदि एक प्रोटोटाइप से पता चलता है कि बॉस को स्थानांतरित करने की आवश्यकता है या दीवार को मोटा करने की आवश्यकता है, तो पैटर्न को खरोंच से फिर से बनाने के बजाय संशोधित किया जाता है। यह लचीलापन विकास चक्रों को काफी छोटा कर देता है और सही डिज़ाइन प्राप्त करने की लागत को कम कर देता है।
उत्पादन उस पैमाने पर दोनों तरह से चलता है
रेत की ढलाई एकल प्रोटोटाइप के लिए किफायती है और फिर भी प्रति वर्ष हजारों टुकड़ों के लिए समझदार है। आपको न्यूनतम ऑर्डर मात्रा के लिए बाध्य नहीं किया जाता है जो केवल बड़े पैमाने पर उत्पादन के पैमाने पर ही समझ में आता है।
रेत पुन: प्रयोज्य है
शेकआउट के बाद, अधिकांश मोल्डिंग रेत को पुनः प्राप्त किया जाता है, उसकी मरम्मत की जाती है, और लाइन में वापस कर दिया जाता है। इससे उपभोग योग्य लागत कम रहती है और अपशिष्ट में भेजी जाने वाली सामग्री की मात्रा कम हो जाती है।
रेत कास्टिंग की तुलना डाई कास्टिंग और निवेश कास्टिंग से की गई
कोई भी प्रक्रिया हर जगह नहीं जीतती. नीचे दी गई तालिका उन शर्तों में ट्रेड-ऑफ का सारांश प्रस्तुत करती है जो आमतौर पर किसी परियोजना को तय करती हैं।
| कारक | रेत ढलाई | डाई कास्टिंग | निवेश कास्टिंग |
|---|---|---|---|
| टूलींग लागत | नीचा | ऊँचा | मध्यम से उच्च |
| टूलींग नेतृत्व समय | दिन से लेकर सप्ताह तक | हफ़्तों से महीनों तक | सप्ताह |
| विशिष्ट भाग का आकार | बहुत छोटा से लेकर बहुत बड़ा | अधिकतर छोटे से मध्यम | छोटे से मध्यम |
| सतही समापन | मध्यम, मशीनिंग की अक्सर आवश्यकता होती है | अच्छा | अच्छा to excellent |
| सर्वोत्तम वॉल्यूम रेंज | एकमुश्त से हजारों तक | हजारों और उससे अधिक | सैकड़ों से हजारों तक |
| डिज़ाइन परिवर्तन लचीलापन | ऊँचा | नीचा | मध्यम |
जहां ये लाभ वास्तविक भागों में भुगतान करते हैं
जैसे ही आप वास्तविक घटकों को देखते हैं, उपरोक्त लाभ अमूर्त होना बंद हो जाते हैं। हमारे स्वयं के उत्पादन में, सबसे मजबूत फिट द्रव प्रबंधन उपकरण है, जहां आवास और निकाय बड़े, ज्यामितीय रूप से जटिल होते हैं, और शायद ही कभी डाई-कास्टिंग मात्रा में ऑर्डर किए जाते हैं।
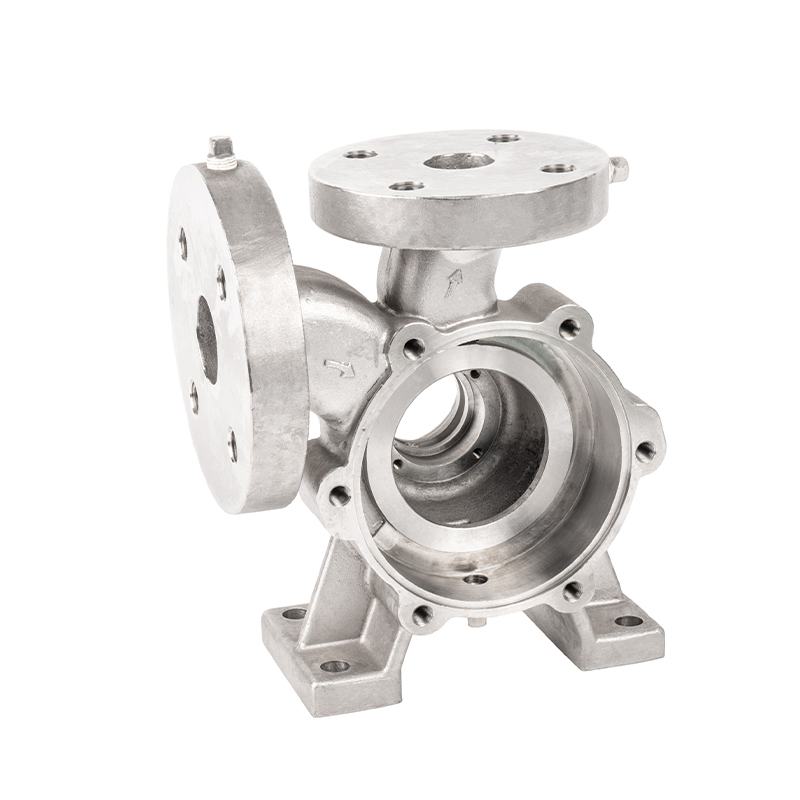
पंप बॉडीज़ इसका एक अच्छा उदाहरण हैं। ए केन्द्रापसारक पम्प आवरण घुमावदार आंतरिक प्रवाह चैनल, वॉल्यूट के चारों ओर मोटे खंड और डिस्चार्ज के पास पतले खंड, सभी एक टुकड़े में हैं। रेत की ढलाई एक ही बार में उस ज्यामिति का निर्माण करती है, और पंप निर्माता द्वारा पेश किए जा सकने वाले विभिन्न आकारों में टूलींग की लागत प्रबंधनीय रहती है।
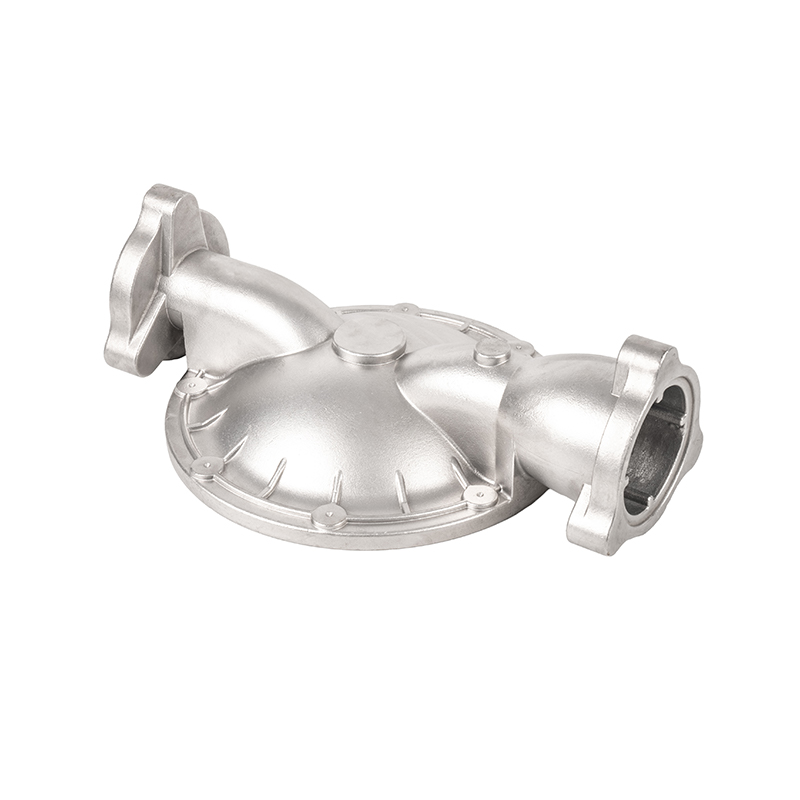
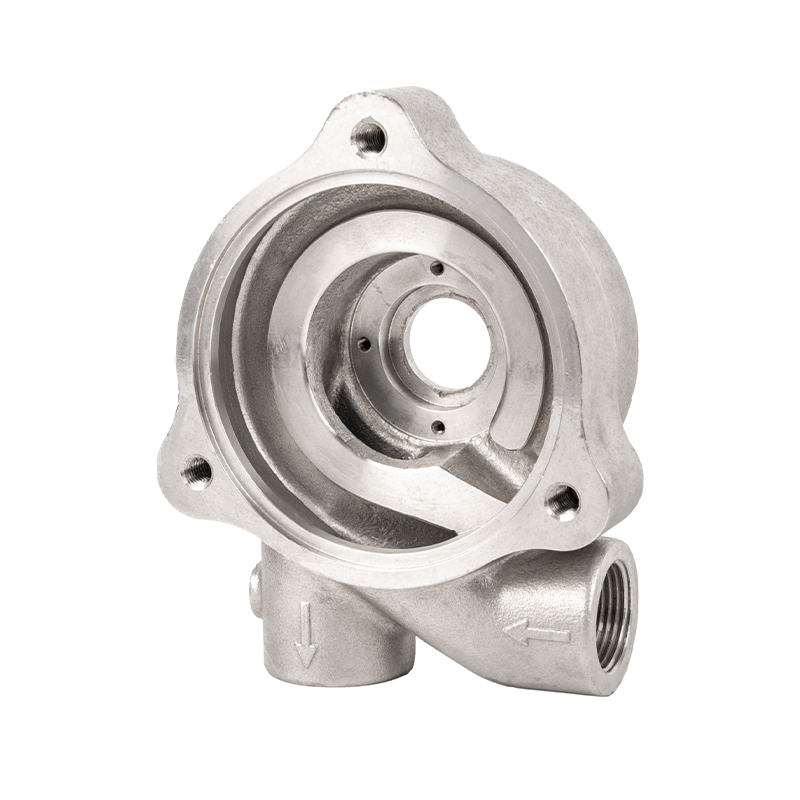
 कस्टम स्टेनलेस स्टील केन्द्रापसारक पम्प कास्टिंग रासायनिक, पानी और ऊर्जा उद्योगों में द्रव परिवहन के लिए उपयुक्त, केन्द्रापसारक पंप केसिंग, इम्पेलर्स, शाफ्ट और बीयरिंग के लिए OEM स्टेनलेस स्टील कास्टिंग। उत्पाद देखें →
वाल्व निकाय उसी तर्क का पालन करते हैं। बॉल वाल्व बॉडी को दबाव बनाए रखने के लिए एक सटीक आंतरिक बोर, एक सीलिंग सतह और अक्सर काफी भारी दीवार की आवश्यकता होती है। रेत कास्टिंग रिक्त स्थान को विश्वसनीय रूप से वितरित करती है, और बाद की मशीनिंग महत्वपूर्ण सतहों को सहनशीलता में लाती है।
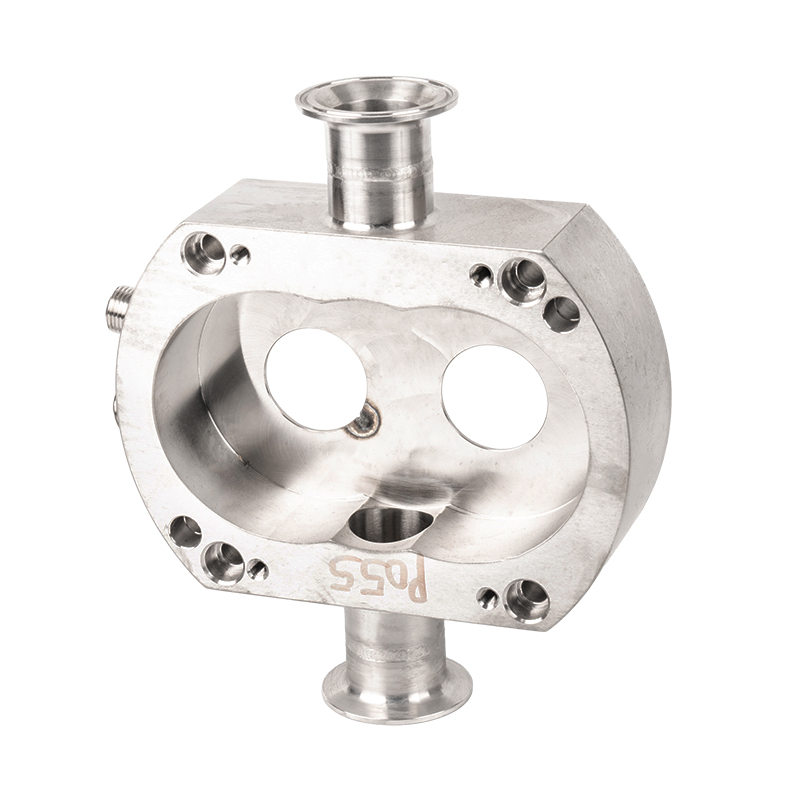
 कस्टम स्टेनलेस स्टील बॉल वाल्व कास्टिंग द्रव नियंत्रण के लिए स्टेनलेस, कार्बन, या मिश्र धातु इस्पात में ओईएम बॉल वाल्व कास्टिंग, औद्योगिक प्रणालियों के लिए निकला हुआ किनारा, थ्रेडेड या वेल्डेड कनेक्शन विकल्पों के साथ। उत्पाद देखें →
इम्पेलर्स एक अलग चुनौती जोड़ते हैं, क्योंकि ब्लेड पतले, घुमावदार होते हैं और संतुलित होने चाहिए। अच्छी तरह से डिज़ाइन किए गए कोर के साथ रेत कास्टिंग एक हब पर वेल्डिंग ब्लेड के बजाय एक टुकड़े में ब्लेड प्रोफ़ाइल का उत्पादन करती है, जो कमजोर बिंदुओं की एक पूरी श्रेणी को हटा देती है।
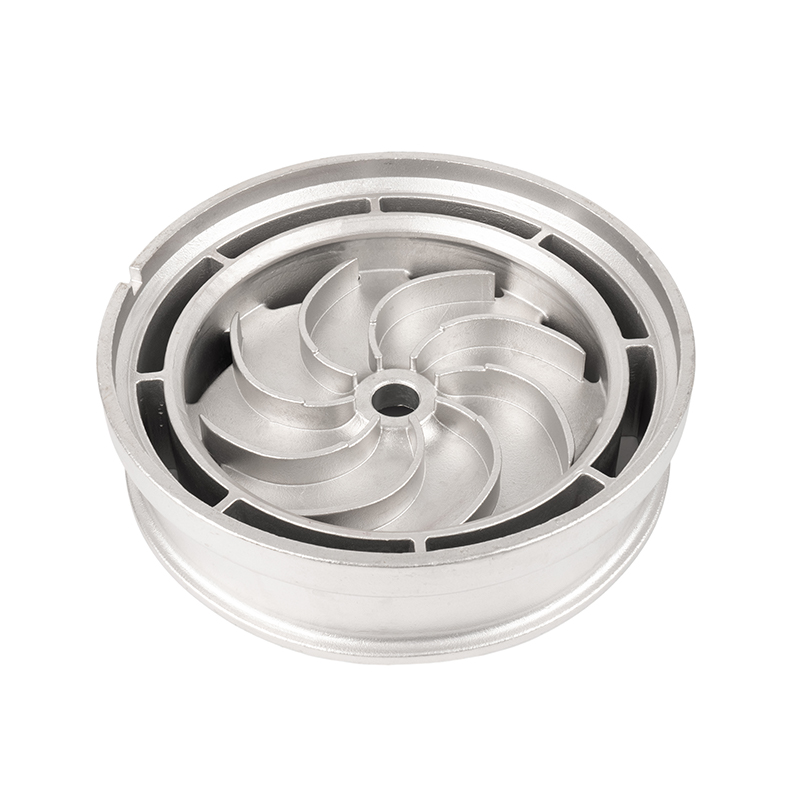
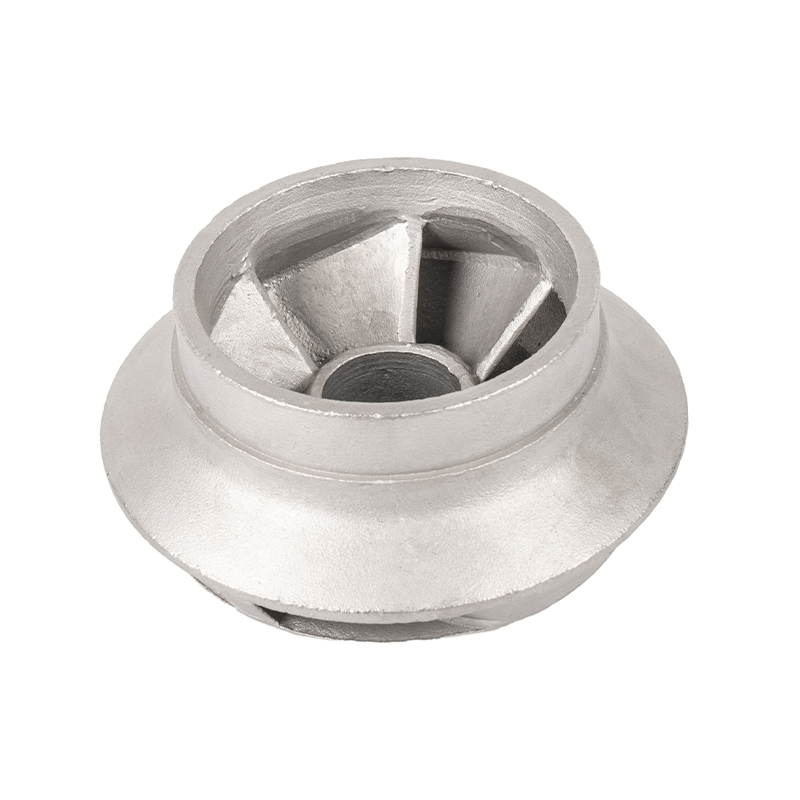 कस्टम स्टेनलेस स्टील प्रिसिजन ब्लेड इम्पेलर कास्टिंग पंप, टर्बाइन और पंखे के लिए ओईएम ब्लेड इम्पेलर कास्टिंग, रोटेशन, ऊर्जा रूपांतरण और लंबी सेवा जीवन का समर्थन करने के लिए संक्षारण प्रतिरोधी मिश्र धातुओं से बना है। उत्पाद देखें →
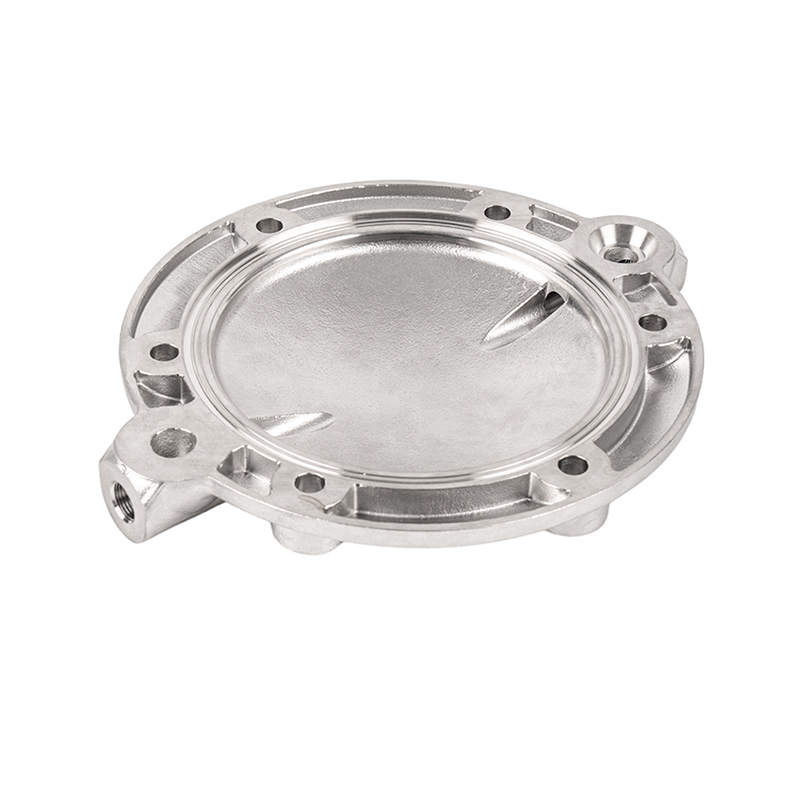
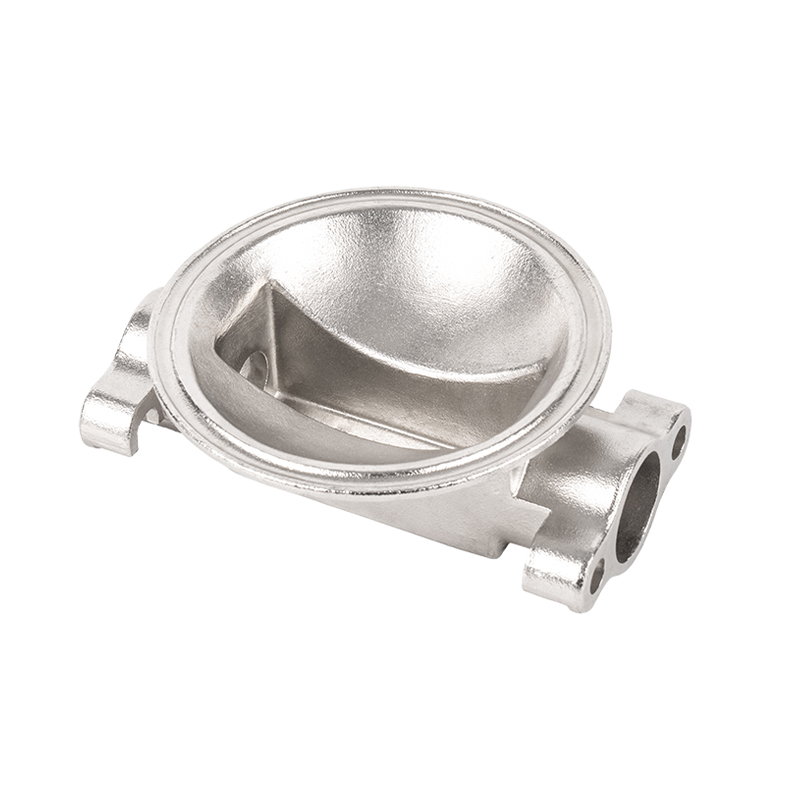
द्रव उपकरण से परे, यही तर्क मोटर हाउसिंग, सिलेंडर हेड, निकास घटकों, रेड्यूसर हाउसिंग, पाइप फिटिंग और निर्माण हार्डवेयर पर भी लागू होता है। जब भी आकार जटिल होता है, आयतन मध्यम होता है, या भाग बड़ा होता है, रेत की ढलाई लागत और क्षमता का सर्वोत्तम संतुलन प्रदान करती है।
सीमाएँ वास्तविक हैं, और योजना बनाने लायक हैं
हमें बाधाओं के बारे में ईमानदार रहना चाहिए न कि यह दिखावा करना चाहिए कि वे अस्तित्व में ही नहीं हैं। डिज़ाइन चरण में उन्हें जानने से निरीक्षण चरण में उन्हें खोजने की तुलना में कहीं अधिक धन की बचत होती है।
- एज़-कास्ट सतह फिनिश डाई कास्टिंग या निवेश कास्टिंग की तुलना में अधिक खुरदरी होती है, इसलिए मशीनिंग भत्ते आमतौर पर ड्राइंग में बनाए जाते हैं।
- आयामी सहनशीलता सटीक प्रक्रियाओं की तुलना में व्यापक होती है, और महत्वपूर्ण विशेषताओं के लिए आमतौर पर कास्टिंग के बाद मशीनिंग की आवश्यकता होती है।
- न्यूनतम दीवार की मोटाई सीमित है, और बहुत पतले हिस्से बहुत जल्दी ठंडे हो सकते हैं और गलत संचालन का कारण बन सकते हैं।
- सरंध्रता, रेत समावेशन, और सिकुड़न अंतर्निहित जोखिम हैं जिन्हें गेटिंग डिज़ाइन, डालने का तापमान और प्रक्रिया अनुशासन के माध्यम से नियंत्रित किया जाना चाहिए।
- प्रति भाग श्रम सामग्री पूरी तरह से स्वचालित डाई कास्टिंग की तुलना में अधिक है, जो बहुत अधिक मात्रा में मायने रखती है।
यदि आपका एप्लिकेशन मशीनिंग ऑपरेशन और समझदार सहनशीलता बैंड को सहन कर सकता है, तो इनमें से कोई भी बिंदु अयोग्य नहीं है। यदि ऐसा नहीं हो सकता है, तो प्रतिबद्ध होने से पहले सटीक कास्टिंग विकल्पों की जांच करना उचित है।
पूर्ण लाभ कैसे प्राप्त करें
रेत ढलाई से अधिकतम लाभ प्राप्त करना भाग्य के बजाय अधिकतर तैयारी का मामला है। मोल्डिंग रेत की गुणवत्ता ही आगे आने वाली हर चीज़ की सीमा निर्धारित करती है; अनाज के आकार का वितरण, बाइंडर सामग्री और नमी सभी मोल्ड की ताकत और सतह की फिनिश को प्रभावित करते हैं। हमने अपने नोट्स में उस विषय को अधिक विस्तार से कवर किया है कास्टिंग रेत की गुणवत्ता तैयार भाग को कैसे आकार देती है .
रेत से परे, तीन आदतें लगातार बेहतर कास्टिंग उत्पन्न करती हैं। सबसे पहले, मशीनिंग भत्ता और डेटम बिंदुओं पर जल्दी सहमत हों, ताकि पैटर्न तैयार भाग को ध्यान में रखकर बनाया जा सके। दूसरा, दीवार की मोटाई में परिवर्तन धीरे-धीरे रखें, क्योंकि अचानक परिवर्तन तनाव को केंद्रित करते हैं और सिकुड़न दोष को बढ़ावा देते हैं। तीसरा, स्वीकृति मानदंड को पहले से परिभाषित करें, चाहे इसका मतलब आयामी जांच, दबाव परीक्षण, या रेडियोग्राफिक निरीक्षण हो, इसलिए दोनों पक्ष एक ही चीज़ को माप रहे हैं।
प्रश्न खरीदार हमसे पूछते हैं
क्या रेत की ढलाई केवल कम मात्रा के लिए उपयुक्त है?
नहीं, यह कम और मध्यम मात्रा में सबसे अधिक प्रतिस्पर्धी है, लेकिन यह प्रति वर्ष हजारों टुकड़ों के लिए व्यवहार्य रहता है, विशेष रूप से बड़े घटकों के लिए जहां डाई कास्टिंग टूलींग अव्यावहारिक होगी।
क्या रेत ढलाई निवेश ढलाई से सस्ती है?
अधिकांश मध्यम और बड़े भागों के लिए, हाँ, बड़े पैमाने पर क्योंकि पैटर्न की लागत कम होती है और प्रक्रिया सरल टूलींग को सहन करती है। सख्त सहनशीलता वाले छोटे, अत्यधिक विस्तृत भागों के लिए, निवेश कास्टिंग बेहतर आर्थिक विकल्प हो सकता है।
किन धातुओं को रेत से ढाला जा सकता है?
कच्चा लोहा, कार्बन स्टील, कम-मिश्र धातु और स्टेनलेस स्टील, एल्यूमीनियम मिश्र धातु, कांस्य और पीतल सभी आम हैं। सही विकल्प ऑपरेटिंग वातावरण, यांत्रिक भार और किसी भी संक्षारण या तापमान की आवश्यकताओं पर निर्भर करता है।
सतह कितनी अच्छी होगी?
एक कार्यात्मक एज़-कास्ट सतह की अपेक्षा करें जिसे आमतौर पर मशीनीकृत किया जाता है जहां यह मायने रखता है। सीलिंग फेस, बोर और मेटिंग सतहों को आम तौर पर कास्टिंग के बाद समाप्त किया जाता है, जो कि कमी के बजाय मानक अभ्यास है।
रेत की ढलाई इतने लंबे समय तक जीवित रही है क्योंकि यह वास्तव में एक कठिन समस्या का समाधान करती है: खरीदार को टूलींग लागतों के लिए मजबूर किए बिना, उपयोगी आकारों में, समझदार मात्रा में जटिल धातु आकृतियों का उत्पादन करना, जो केवल बड़े पैमाने पर समझ में आता है। डिज़ाइन की स्वतंत्रता, सामग्री सीमा और लागत नियंत्रण के उस संयोजन को हराना कठिन है, और यही कारण है कि यह प्रक्रिया अभी भी औद्योगिक घटक निर्माण के केंद्र में है।
यदि आप यह देखना चाहते हैं कि इसमें किस प्रकार का कार्य शामिल है, तो इसे ब्राउज़ करने के लिए आपका स्वागत है परिशुद्धता कास्टिंग हम उत्पादित करते हैं , या हमें एक चित्र भेजें और हम आपको ईमानदारी से बताएं कि क्या रेत कास्टिंग इसके लिए सही मार्ग है।
संबंधित उत्पाद
आप कोई सवाल पूछना चाहते हैं? इंतजार नहीं करते, चलो बात करते हैं!
त्वरित सम्पक
संपर्क करें
- Tel: +86-13967888380 / +86-13685858588
- +86-0574-86183698 / +86-0574-86183685
- Fax: +86-0574-86183696
- Email: [email protected]
[email protected] - Add: नंबर 68, जियांगबिन ब्रांच रोड, बेइलुन ज़ियाओगांग संयुक्त विकास क्षेत्र, निंगबो, झेजियांग, चीन।
क्यू आर संहिता
कॉपीराइट © Ningbo Etdz Andrew Precision Cast Co., Ltd. सर्वाधिकार सुरक्षित

